

Alle Produkte
-
Hydraulische Ramme
-
Bagger montiert Ramme
-
Elektrische Vibrationshammer
-
Seitengriff-Stapel-Fahrer
-
Vier exzentrische Pfahlfahrer
-
360-Grad-Pile-Treiber
-
Mini Excavator Pile Driver
-
Konkrete Stapel-treibende Ausrüstung
-
Stapelfahrer langer Boom
-
Mechanischer Boom
-
Stapel-Fahrer-Teile
-
Bohrungs-Bohrmaschine
-
Hydraulischer Hecken-Schneider
-
Hydraulischer Trencher
-
Antrieb für Photovoltaikstapeln
-
Blatt-Stapel-treibende Maschine
-
Hydraulischer Schlaghammer
-
Hydraulischer Stapel-Unterbrecher
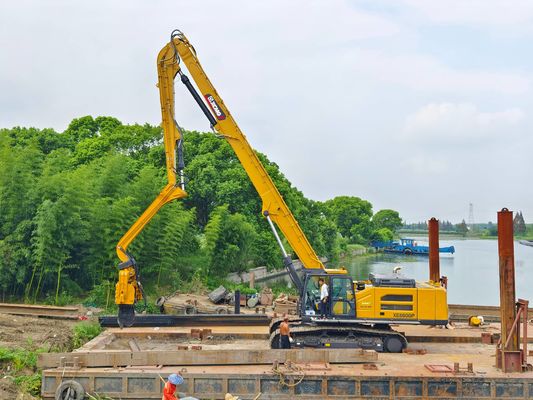
Pile-Driver 4 exzentrisches Design und selbstschmierendes Lager mit geringer Wartung für lange Lebensdauer

Produktdetails
| Hervorheben | Leistungsbewertung Vier exzentrische Pfahlfahrer,500 kW Vier exzentrische Pfahltriebwerke,65 Tonnen vier exzentrische Pfahlfahrer |
||
|---|---|---|---|
Produkt-Beschreibung
Überblick
Der FV600 ist ein Hochleistungs-Rammgerät mit vier Exzentern, das speziell für die Handhabung großer Stahlspundbohlen, Stahlgehäuse und PC-Hybridpfähle mit einer Länge von bis zu 21 Metern entwickelt wurde. Dieser Vibrationshammer wurde speziell für Bagger mit einem Gewicht von 50 bis 65 Tonnen entwickelt und liefert eine außergewöhnliche Antriebskraft bei gleichzeitig niedrigen Betriebskosten. Ob Sie Hafenanlagen in Südostasien, Brückenwiderlager in Indien oder Industriefundamente in Russland bauen, der FV600 bietet die Leistung, Zuverlässigkeit und Effizienz, die für anspruchsvolle Pfahlprojekte erforderlich sind.
Hauptmerkmale und Vorteile
1.Vier-Exzenter-RammgerätMechanismus für ausgeglichene Kraft
Der FV600 nutzt ein Vier-Exzenter-Rammgerät, das gleichmäßige, ausgewogene Vibrationskräfte erzeugt. Im Gegensatz zu Zwei-Exzenter-Systemen, die seitliche Vibrationen erzeugen, sorgt der Vier-Exzenter-Mechanismus dafür, dass die Energie vertikal in den Stapel geleitet wird, wodurch die Eindringgeschwindigkeit maximiert und die Ermüdung des Bedieners verringert wird. Mit einem exzentrischen Moment von 10,2 kg·m und einer Zentrifugalkraft von 759 kN treibt dieser Hammer Pfähle mit minimalem Widerstand durch dichte Sand-, Ton- und Kiesschichten. Das ausgewogene Design reduziert außerdem den Verschleiß an den Bolzen und Buchsen des Baggerauslegers und verlängert so die Lebensdauer Ihrer Trägermaschine.
2.Selbstschmierendes Lager, geringer Wartungsaufwand– Reduzierte Ausfallzeiten
Eines der wertvollsten Merkmale des FV600 ist sein selbstschmierendes, wartungsarmes Lagersystem. Die Exzenterlager sind in einem abgedichteten Gehäuse untergebracht und werden durch ein internes Ölbadsystem kontinuierlich geschmiert. Dadurch entfällt das tägliche Schmieren und der Lagerverschleiß wird deutlich reduziert. Bei herkömmlichen Vibrationshämmern ist ein Lagerschaden eine häufige Ursache für Ausfälle; Das selbstschmierende Design des FV600 verlängert die Lagerlebensdauer um Tausende von Stunden. Für Auftragnehmer an abgelegenen Baustellen in Sibirien oder im ländlichen Indien bedeutet dies weniger Betriebsunterbrechungen, geringere Ersatzteilbestände und mehr Betriebszeit für umsatzgenerierende Arbeiten.
3.Dual-Pumpen-Flow-Merge-Systemfür maximale hydraulische Leistung
Der FV600 ist mit einem Doppelpumpen-Flow-Merge-System ausgestattet, das die Leistung von zwei Hydraulikpumpen kombiniert, um einen Durchfluss von bis zu 700 Litern pro Minute zu liefern. Die Haupthydraulikleitungen sind auf 1,5 Zoll (11/2″) vergrößert, um den Druckverlust zu minimieren. Diese hohe Durchflussfähigkeit ermöglicht es dem Hammer, auch unter hoher Belastung eine konstante Vibrationsfrequenz beizubehalten. In Kombination mit einem 50-65-Tonnen-Bagger, der mit einem Hochleistungs-Hilfskreislauf ausgestattet ist, erreicht der FV600 ein schnelles Eindringen in den Pfahl ohne Abwürgen. Das System umfasst außerdem ein Kombinationsventil mit großem Durchfluss, das die Lebensdauer der Komponenten verlängert, indem es den Druckstoß während der Start- und Stoppzyklen reduziert.
4.Hochfrequenz-Vibrationsausgang– Schnelle Penetration
Mit einer Vibrationsfrequenz von 2700 U/min (Schläge pro Minute) liefert der FV600 eine hochfrequente Vibrationsleistung, die den Boden um den Pfahl herum schnell verflüssigt, die Reibung reduziert und ein schwerkraftunterstütztes Fahren ermöglicht. Besonders wirksam ist die hohe Frequenz in körnigen Böden wie Sand und Kies, die in südostasiatischen Flussdeltas und russischen Schwemmlandebenen häufig vorkommen. Im Vergleich zu Hämmern mit niedrigerer Frequenz (1500–1800 U/min) reduziert die Leistung des FV600 mit 2700 U/min die Rammzeit bei Standardspundbohlen um bis zu 30 %. Bediener profitieren von einem reibungsloseren Betrieb und weniger mechanischen Erschütterungen am Bagger.
5.Design mit geringen Wartungskosten– Gesamtbetriebskosten
Der FV600 wurde von Grund auf mit einer Designphilosophie mit geringen Wartungskosten entwickelt. Jede Komponente wird im Hinblick auf Haltbarkeit und Wartungsfreundlichkeit ausgewählt:
- Superstarke Klemmbacken aus Gussstahl nehmen Zylinder mit einem Durchmesser von 160–180 mm auf und liefern eine Klemmkraft von bis zu 650 kN, sodass der Stapel nie verrutscht.
- Verstärkte Strukturbauteile mit überdimensionierten Verbindungsschächten verteilen die Kräfte gleichmäßig und beseitigen Schwachstellen.
- Hochwertige Getriebekomponenten und original importierte Parker-Motoren und FAG-Lager bieten eine mit europäischen Premiummarken vergleichbare Zuverlässigkeit zu einem Bruchteil der Wiederbeschaffungskosten.
- Einfache, anschraubbare Verschleißteile bedeuten, dass für Reparaturen vor Ort nur einfache Werkzeuge und keine spezialisierten Techniker erforderlich sind.
Für Flottenbesitzer in Schwellenländern, in denen die Wartungsbudgets knapp sind, führt dieses Design direkt zu niedrigeren Betriebskosten pro eingerammtem Meter.
Technische Spezifikationen (FV600)
| Parameter | Einheit | FV600 |
|---|---|---|
| Vibrationsfrequenz | U/min | 2700 |
| Exzentrisches Moment | kg·m | 10.2 |
| Arbeitsdruck | MPa | 32 |
| Arbeitsablauf | L/min | 350 |
| Zentrifugalkraft | kN | 759 |
| Maximale Florlänge | M | 21 |
| Hammergewicht | kg | 3750 |
| Armgewicht | kg | 900 |
| Passender Bagger | Tonne | 50-65 |
| Spannkraft (max) | kN | 650 |
FAQ – Zielgruppe sind Südostasien, Indien und Russland
F1: Kann der FV600 Pfähle in gefrorenen Boden rammen (russische Winter)?
Ja. Der FV600 arbeitet effektiv in gefrorenen Böden bis zu -20 °C, wenn niedrigviskoses Hydrauliköl verwendet und das System vorgewärmt wird. Das selbstschmierende Lagersystem verwendet Öl, das bei niedrigen Temperaturen flüssig bleibt. Bei extremem Permafrost ist möglicherweise immer noch ein Vorbohren oder Auftauen erforderlich, aber die hochfrequente Vibrationsleistung hilft dabei, Eisschichten schnell aufzubrechen.
F2: Wie wirkt sich das Zweipumpen-Strömungszusammenführungssystem auf den Kraftstoffverbrauch aus?
Das System führt den Durchfluss nur dann zusammen, wenn eine hohe Leistung erforderlich ist. Bei geringerer Belastung fördert nur eine Pumpe Öl und spart so Kraftstoff. Das große Durchflusskombinationsventil reduziert parasitäre Verluste im Vergleich zu Systemen mit fester Verdrängung. Auftragnehmer in Indien berichten von Kraftstoffeinsparungen von 15–20 % im Vergleich zu herkömmlichen Vibrationshämmern mit ähnlicher Kapazität.
F3: Welche Wartung erfordert das wartungsarme System mit selbstschmierenden Lagern?
Der Ölstand des abgedichteten Lagergehäuses sollte alle 500 Stunden überprüft und alle 2000 Stunden gewechselt werden. Es ist kein tägliches Einfetten erforderlich. Dies ist eine wesentliche Verbesserung gegenüber herkömmlichen Hämmern, die alle 8 Stunden geschmiert werden müssen. Auf abgelegenen Plantagen in Südostasien und auf russischen Baustellen allein spart diese Funktion Hunderte von Arbeitsstunden pro Jahr.
F4: Ist der FV600 mit meinem vorhandenen Bagger kompatibel?
Der FV600 ist für Bagger der 50-65-Tonnen-Klasse geeignet. Die Montagehalterung kann an Stiftgrößen und Achsabstände angepasst werden. Ihr Bagger muss einen Hydraulikdurchfluss von mindestens 350 l/min bei 32 MPa liefern. Das Armgewicht von 900 kg und das Hammergewicht von 3750 kg liegen innerhalb der Hubkapazität der meisten 50-Tonnen-Maschinen.
F5: Wie wirkt sich das Design mit geringen Wartungskosten auf die Ersatzteilverfügbarkeit aus?
Alle Verschleißteile – einschließlich Lager, Dichtungen und Klemmbackenauskleidungen – haben Standardgrößen, die in unseren regionalen Lagern in Singapur, Mumbai und Moskau vorrätig sind. Die meisten Teile können innerhalb von 3-5 Werktagen geliefert werden. Die Klemmbacken aus Gussstahl sind für ein lokales Nachkippen konzipiert und verlängern die Lebensdauer, ohne dass ein Austausch im Werk erforderlich ist.
Empfohlene Produkte
